
ステンレスバイブレーションは、無方向の研磨目によって光の反射を抑え、落ち着いた意匠をつくる仕上げです。この記事では、メリット・デメリット、SUS304を中心とした鋼種選定、No.2B・BAなどの下地、長尺材・立体物・溶接修正、研磨目のカスタマイズまで整理します。
01ステンレスバイブレーションとは
バイブレーション研磨は、直線的なヘアラインとは異なり、ランダムな円弧状の研磨目を重ねる仕上げです。ステンレスに特化した基礎はバイブレーション研磨とは?で解説しています。
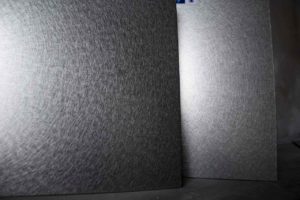
02メリット・デメリット
| 項目 | 内容 |
|---|---|
| 反射 | 鏡面より反射を抑え、落ち着いた表情をつくりやすい |
| 傷 | 無方向のため目立ちにくい場合があるが、浅い研磨目では傷が入りやすい |
| 補修 | 溶接部や部分修正を行いやすい |
| 手垢 | 仕様によって目立ちやすく、手が触れる部位では対策が必要 |
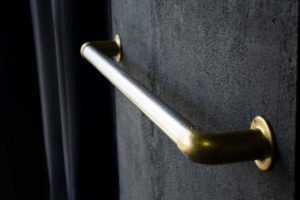
手摺など、手が触れる部位では意匠だけでなく耐指紋性と傷の見え方を同時に検討します。
03鋼種と下地の考え方
汎用的なステンレスバイブレーションではSUS304が中心で、No.2BやBAなど下地の違いによって光沢や補修性が変わります。溶接後の修正や現地補修が想定される場合は、下地研磨を含めて仕様を決めることが重要です。
| 条件 | 考え方 |
|---|---|
| 一般内装 | SUS304を中心に検討 |
| 塩害・屋外 | SUS316など高耐食鋼種を含めて検討 |
| 折り曲げ中心 | No.2B母材からの仕上げも選択肢 |
| 溶接・修正あり | 色調を合わせやすい下地研磨を検討 |
環境別の鋼種選定は金属の耐食性も参考になります。
04形状・長尺材への加工
熱間圧延材やHOT型鋼でも、表面の黒皮や凹凸を下地研磨で整えることでバイブレーション仕上げが可能です。板材だけでなく、型鋼、丸パイプ、角パイプ、フラットバーなどの長尺形状にも展開できます。
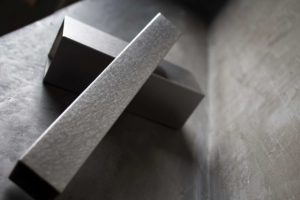
角パイプの製品例はステンレスバイブレーション角パイプをご覧ください。
05立体物・溶接後の修正
レーザー切断した形状物や、曲げ・溶接を伴う立体物にも仕上げられます。代表的には「板材で先に研磨してから成形・溶接・部分修正する方法」と、「下磨き後に成形・溶接し、全体を修正して最終仕上げする方法」があります。
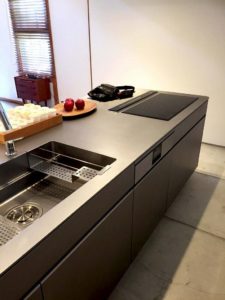
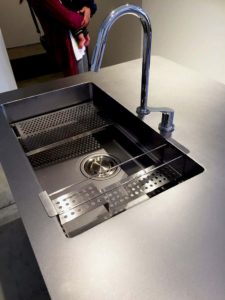
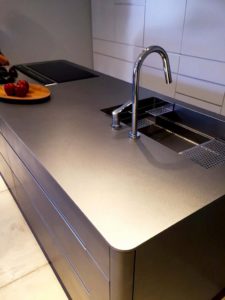
仕上げ順序は最終形状と補修のしやすさから逆算します。これはビーズブラストでも重要な考え方です。
06研磨目のカスタマイズ
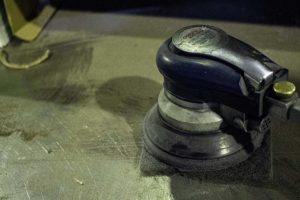
偏芯スピード、送り速度、圧力、研磨材などを調整することで、研磨目の粗さや表情を変えられます。ただし、板材の段階で美しくても、後加工後に補修できない仕様では実用性が下がるため、補修性を含めて設計します。
07用途別の選び方
- エレベーター扉・建具:反射と手垢のバランスを確認
- 手摺:耐指紋性と傷の見え方を重視
- 店舗什器・キッチン:溶接後の修正方法まで決める
- 屋外:鋼種と表面仕上げをセットで選ぶ
他のマット仕上げとの比較はステンレスのマット加工、ヘアラインとの比較はヘアライン仕上げをご覧ください。
08FAQ・まとめ
ステンレスバイブレーションは傷が目立ちませんか?
無方向の研磨目で目立ちにくい場合がありますが、浅い仕様では傷が入りやすいため、用途に応じた研磨目の深さを選びます。
SUS304以外にも加工できますか?
高耐食鋼種を含む多くのステンレス鋼種で検討できます。使用環境と下地条件を確認して仕様を決めます。
溶接した立体物にも仕上げられますか?
可能です。先研磨か後研磨かを、形状・溶接部・補修性から決めることが重要です。
まとめ
ステンレスバイブレーションは、反射を抑えた意匠性と補修性を両立しやすい仕上げです。鋼種、下地、形状、研磨目、手垢対策を用途ごとに整理して選定してください。