手動バフ研磨は、機械へ通しにくい小物、曲面、溶接部、大型構造物などを職人がバフへ当て、圧力・回転速度・研磨剤・バフの組み合わせを調整して仕上げる方法です。本記事では、据え置き型と携帯型の違い、バフと研磨剤、#400から鏡面までの考え方、安全上の注意点を整理します。
01手動バフ研磨とは
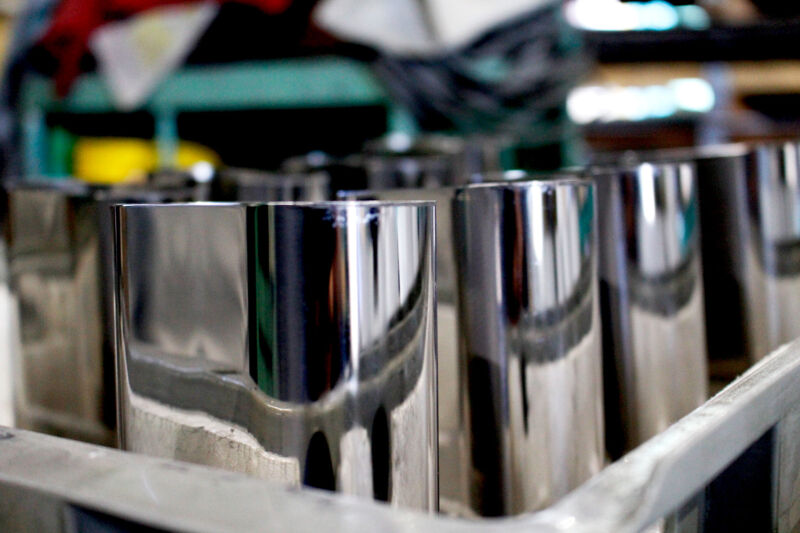
ステンレス研磨には、板材やパイプを専用設備へ通して連続加工する方法と、職人が部材を保持して加工する手動研磨があります。手動研磨は形状追従性が高い一方、押し付け圧、角度、移動速度が仕上がりへ直接影響するため、再現性には技能と条件管理が必要です。
バフ研磨全体の設備比較はステンレス研磨のバフとは?、研磨方式の全体像はステンレス研磨とは?をご覧ください。
02据え置き型の手動研磨機
小物や持ち運べる部材では、回転軸へバフを取り付けた据え置き型装置を使います。無段階変速、軸長、バフ径などを加工物に合わせ、部材をバフへ当てて研磨します。
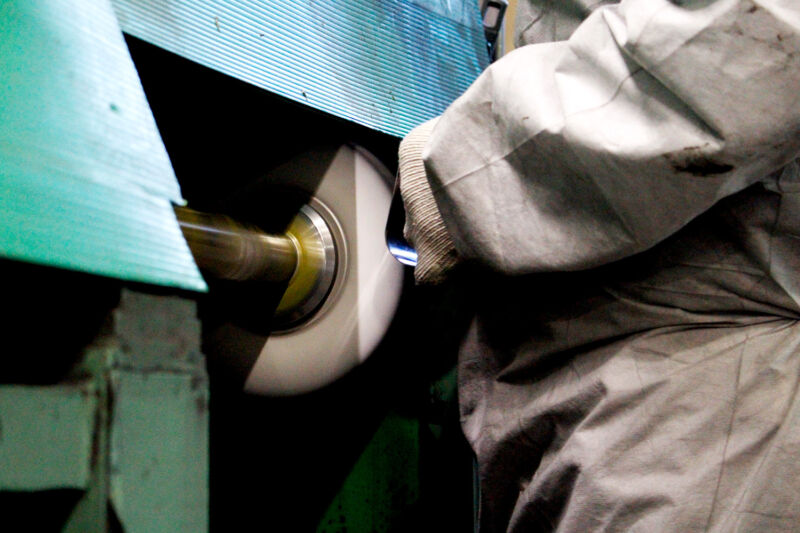
#400程度の仕上げから鏡面まで、必要な面粗さと光沢に応じて工程を段階的に細かくします。鏡面のグレードや見え方は鏡面加工とは?、ステンレスミラーの見え方比較が参考になります。
03研磨剤は素材と仕上げで変える
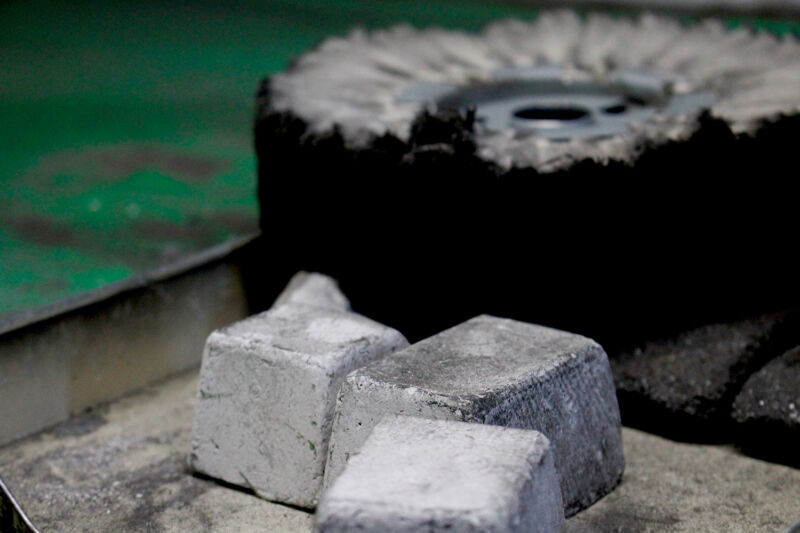
研磨剤は、ステンレス、アルミ、チタンなどの素材と、下地修正・中間研磨・光沢仕上げなどの工程に応じて選びます。特に非鉄金属では、適合しない研磨剤による変色・傷・仕上がり不良を避けるため、素材別の条件管理が重要です。
| 工程 | 主な目的 | 条件の考え方 |
|---|---|---|
| 粗研磨 | 傷・酸化膜・溶接部の修正 | 切削力を優先 |
| 中間研磨 | 粗い研磨目を細かくする | 前工程の傷を残さない |
| 仕上げ | 光沢・鏡面化 | 柔らかいバフと細かな研磨剤 |
04硬いバフと柔らかいバフの使い分け
硬いバフは切削力を得やすく、傷消しや溶接修正などの下地工程に向きます。柔らかいバフは面への追従性が高く、細かな傷を整えて光沢を上げる仕上げ工程で使われます。
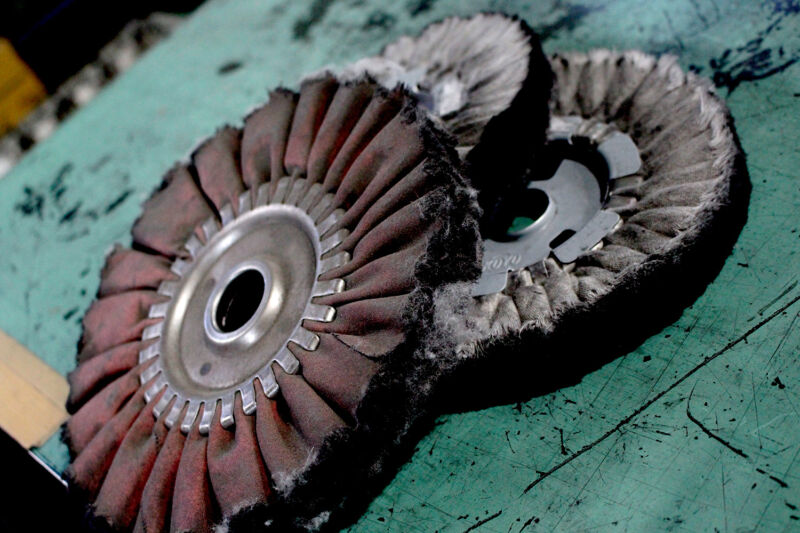
重要なのは「硬いほど良い」「柔らかいほど鏡面になる」と単純化せず、前工程の状態、素材、バフ周速、研磨剤を組み合わせることです。
05No.1や黒皮など粗面の下地処理
熱間圧延材No.1や鉄の黒皮材など、酸化スケールや粗い表面を持つ材料は、仕上げバフへ入る前に下地を整えます。既存記事では、ペーパーをリング状に並べたフラップ系工具を使い、硬い表面を段階的に均す方法を紹介しています。
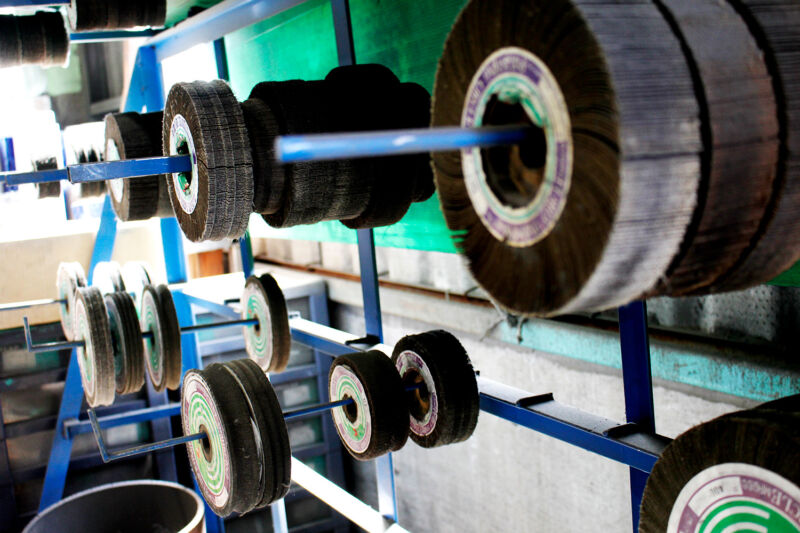
No.1とNo.2Bなど母材の違いはステンレス母材No.2BとNo.1の違いも参考になります。
06大型タンク・構造物は携帯型工具で研磨
大型タンクや据え付け構造物では、部材を据え置きバフ機へ運べないため、作業者が携帯型研磨機を持って移動しながら加工します。形状、姿勢、工具のアクセス性が仕上げ品質へ影響します。
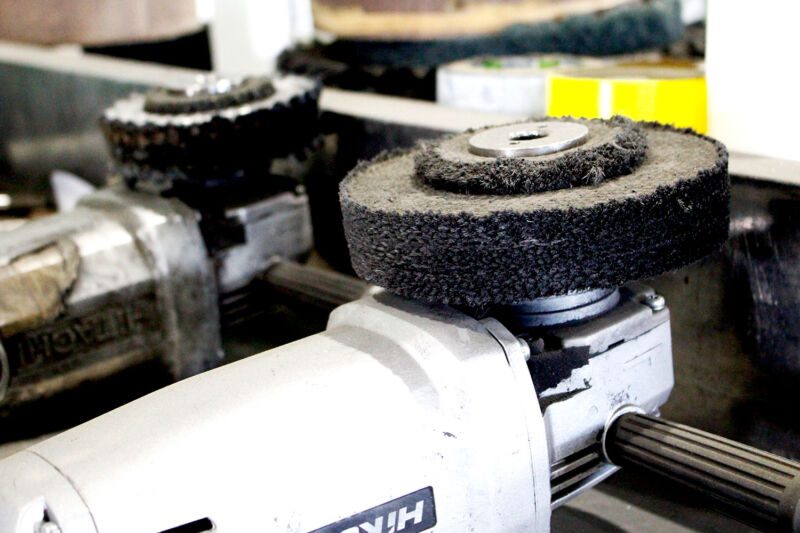
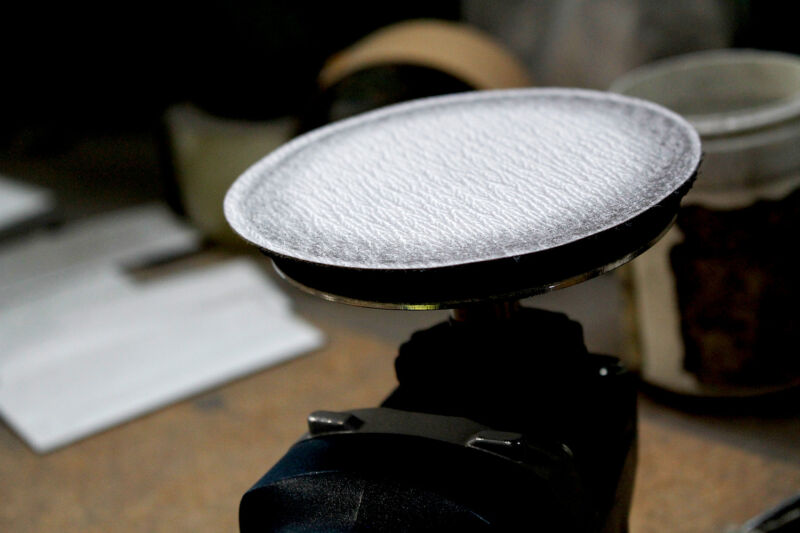
曲面や溶接部では周囲との研磨目を合わせる必要があり、単に光沢を上げるだけでなく、面のつながりを見ながら仕上げます。
07品質と安全を同時に管理する
回転工具を使う研磨作業では、飛散物、粉じん、騒音、巻き込まれ、火花などへの対策が必要です。保護具、集じん、工具の点検、適切な教育・資格や社内手順に従い、安全条件を整えたうえで作業します。
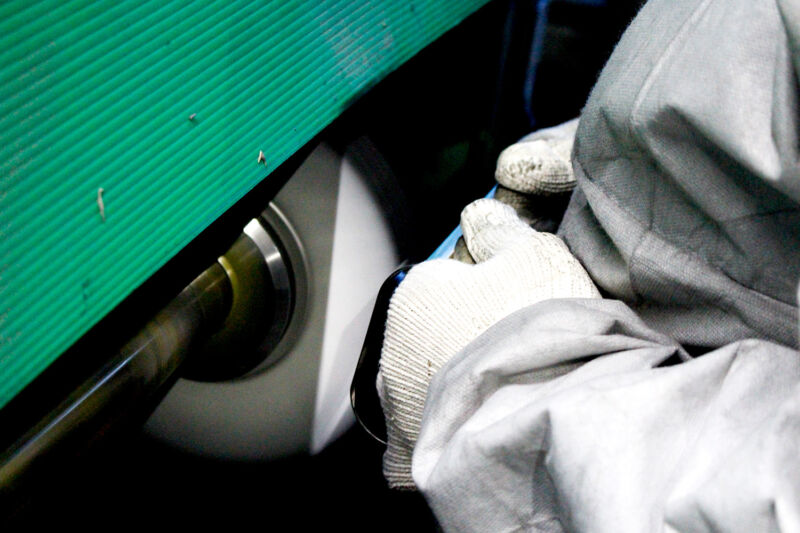
品質面では、研磨方向、局所的な焼け、面のうねり、エッジの丸まり、前工程の傷残りを確認します。外観判定は照明条件によっても変わるため、評価環境をそろえることが重要です。
08FAQ・まとめ
手動研磨は機械研磨より品質が低いですか?
一概には言えません。複雑形状や局部補修は手動の方が適する場合があります。一方で広い平面の均一性は専用設備が有利です。
#400から鏡面まで同じバフで仕上げますか?
通常は工程に応じてバフや研磨剤を変更します。前工程の傷を段階的に細かくし、最終光沢へ近づけます。
溶接部だけ再研磨できますか?
可能ですが、周囲との研磨目・光沢差を合わせる技術が必要です。仕上げによっては広い範囲をぼかしてつなげます。
関連技術サイトとしてFMDS、採用情報は東洋ステンレス研磨工業 採用サイトもあります。