
意匠金属のブラスト加工は、メディアを吹き付ける条件だけでなく、加工前の下地で仕上がりが大きく変わります。鏡面、ヘアライン、#400、2Bでは筋・ムラ・濃淡の出方が異なるため、下地選定、洗浄、ロット管理、サンプル承認まで含めて仕様を決めることが重要です。
01ブラスト加工は下地で決まる
ブラスト加工は、単純に艶を落とす処理ではありません。表面へ微細な凹凸を形成するため、加工前の筋、傷、油膜、光沢差などが仕上がりの濃淡として表れることがあります。
ブラストの基本はビーズブラストとは?、マット仕上げ全体はステンレスのマット加工をご覧ください。
02鏡面・ヘアライン・#400・2Bを比較
| 下地 | ブラスト後の特徴 | 主な注意点 |
|---|---|---|
| 鏡面 | 均質なマット感を作りやすい | 高品質狙い向き |
| ヘアライン | 方向性が陰影として残る場合がある | 筋の完全消去を期待しない |
| #400 | バフ筋・圧の差を拾う場合がある | 斜光・大判で濃淡に注意 |
| 2B | 流通・保管履歴の差が出やすい | シミ・ムラのリスク管理 |
03鏡面下地 × ビーズブラスト
平滑度の高い鏡面材は、ブラスト後の凹凸を比較的均一に作りやすい下地です。柔らかい光沢を残す半マット表現を狙う場合にも有効です。
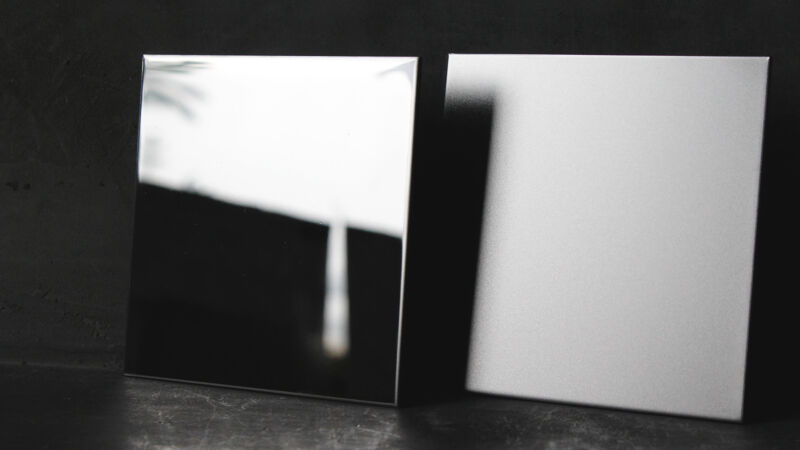
鏡面下地の違いはステンレスミラーの見え方比較でも確認できます。
04ヘアライン・#400下地の注意点
ヘアライン
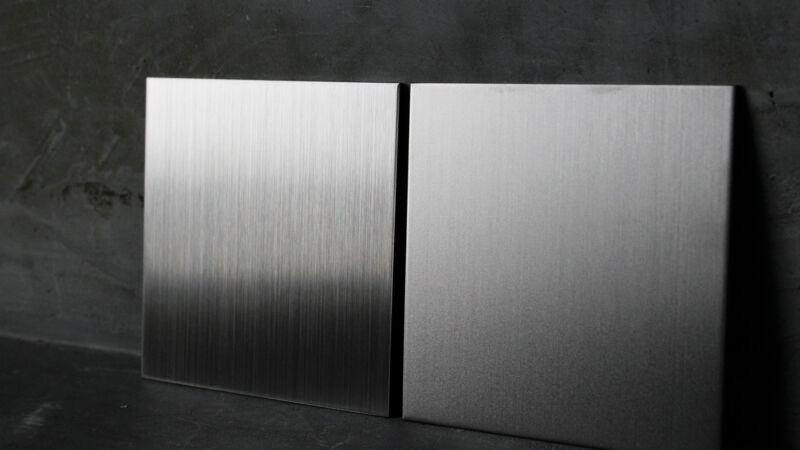
ヘアライン上へブラストを施すと、直線的な方向性が弱くなっても陰影として残る場合があります。
#400バフ
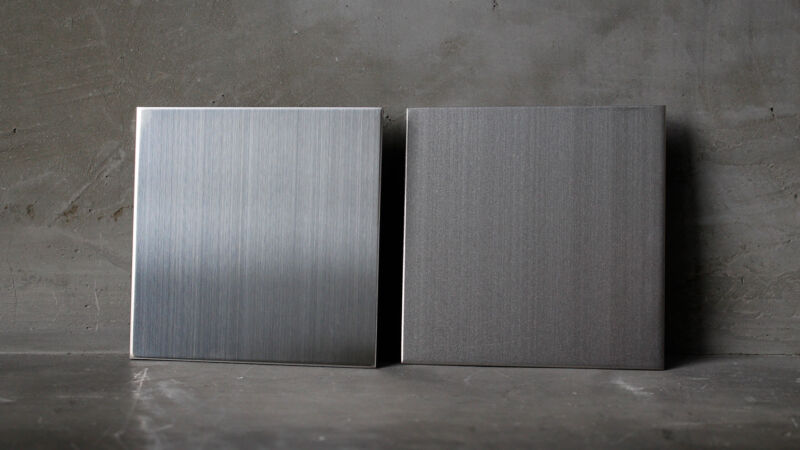
#400は光沢が整って見えても、バフ筋や押付圧の差が存在します。ブラスト後、それが濃淡差として見える場合があります。
052B下地はシミ・ムラを管理する
2B材からブラストする場合、圧延・酸洗由来の筋、擦れ、手跡、油膜、搬送履歴など、加工前には目立たない差がブラスト後に見えることがあります。
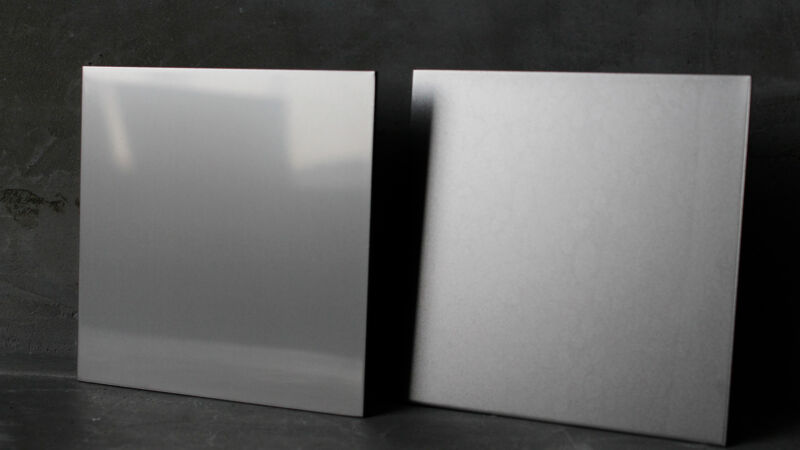
2Bを含むステンレスの標準仕上げはステンレス表面仕上げで整理しています。
06ハイエンド案件で重要な3つの品質管理
狙う質感から鏡面・#400・HL・2Bを決める。
油膜や拭きムラを抑え、表面状態を揃える。
圧力・距離・走査速度・材料ロットを統一する。
特に大判パネルや連続貼りでは、施工後の間接照明や斜光で微差が見えやすくなります。
07仕様決めで確認する項目
- 下地:鏡面/#400/ヘアライン/2B
- 狙う質感:マット、半光沢、輝き残し
- 許容範囲:筋、濃淡差、微細シミ
- 使用環境:屋内・屋外・照明条件
- サイズ・枚数・連続貼りの有無
- 同材ロットでのサンプル承認
見た目の合意を言葉だけで終わらせず、実際の材料と照明に近い条件で確認します。
08FAQ・まとめ
ブラストをかければ下地の傷は消えますか?
完全に消えるとは限りません。下地の筋やムラが濃淡として残る場合があります。
均一なマット面を狙いやすい下地は?
既存記事の工程では、平滑度の高い鏡面下地が比較的安定しやすい組み合わせです。
2Bからでもブラストできますか?
可能ですが、材料履歴や油膜、筋、シミなどの下地差を事前に確認する必要があります。
まとめ
意匠ブラストの品質は、下地、前処理、加工条件、ロット管理の組み合わせで決まります。特に大判・連続施工では、サンプル承認まで含めた仕様設計が重要です。