
バフ研磨は、布や化繊などで作られたバフを高速回転させ、研磨剤とともに金属表面を磨く加工です。手持ち工具から大型設備まで対象物に応じて使い分け、光沢・バフ目・平面精度を整えます。
01バフ研磨とは
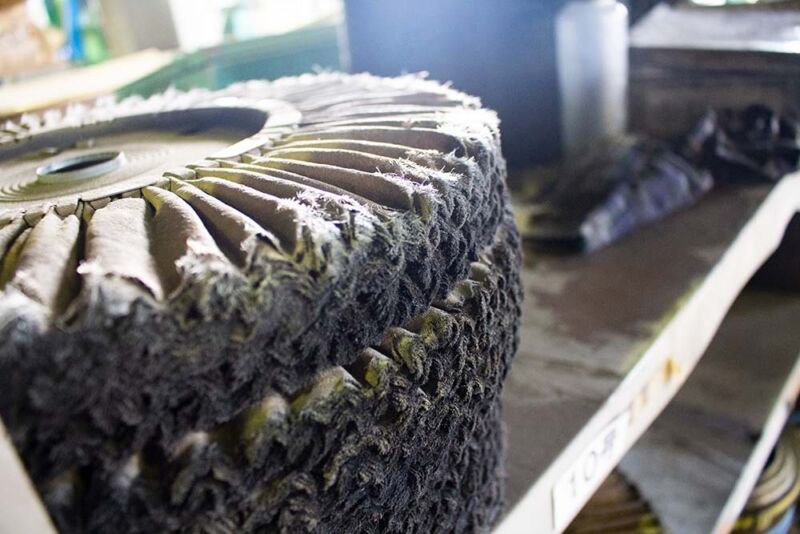
バフ研磨は、研磨剤を付けた柔軟なバフを回転させて金属表面を磨き、表面を滑らかにしながら光沢を高める加工です。ステンレス研磨の代表的な方法の一つで、#400などの仕上げにも関係します。
研磨全体の分類はステンレス研磨とは?、鏡面グレードとの関係はステンレス鏡面加工をご覧ください。
02バフと研磨剤
バフは布や化繊などで作られ、柔軟性を利用して対象物へ追従します。バフの硬さ、研磨剤、回転条件、当て方を変えることで、研磨量と光沢、バフ目の見え方を調整します。
| 要素 | 仕上がりへの影響 |
|---|---|
| バフの種類・硬さ | 研磨力と表面への追従性 |
| 研磨剤 | 削れ方と最終光沢 |
| 回転・送り | 均一性とバフ目 |
| 押付圧 | 研磨量とムラ |
03設備の違い
グラインダー
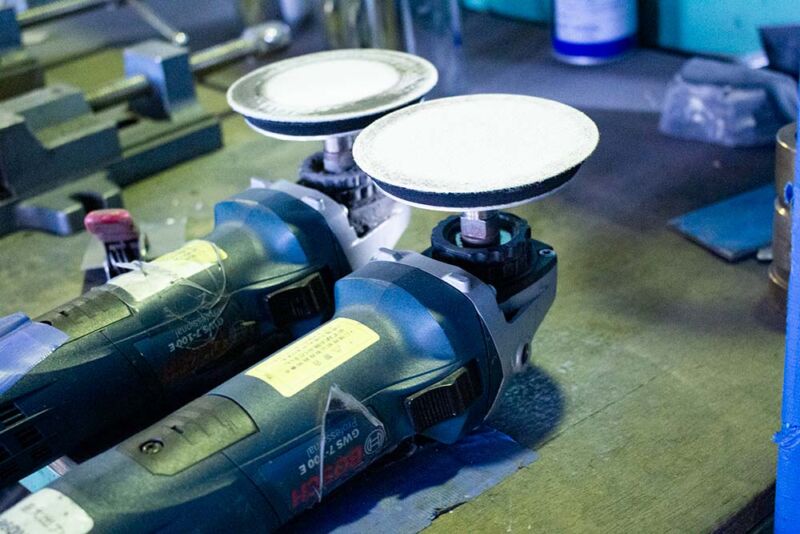
小面積や溶接部の修正に向きますが、広い面積ではムラを抑える技術が必要です。
据え置き型
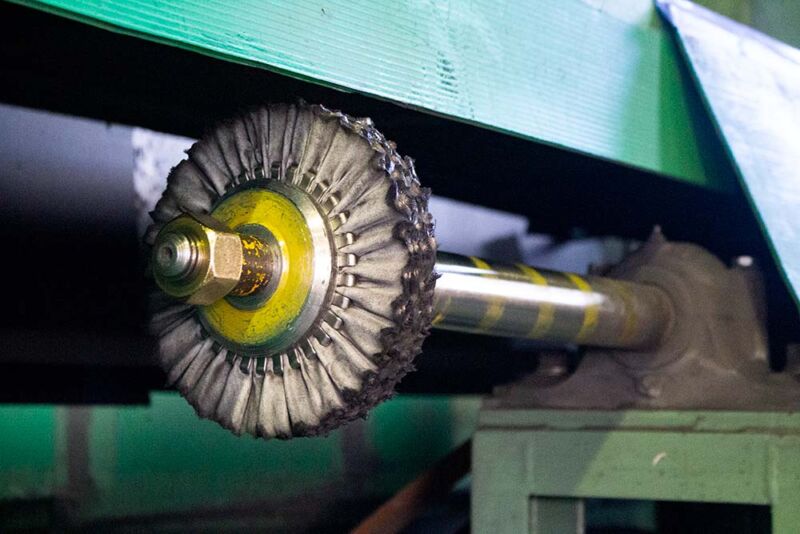
形状物や比較的大きな面を安定して研磨できます。
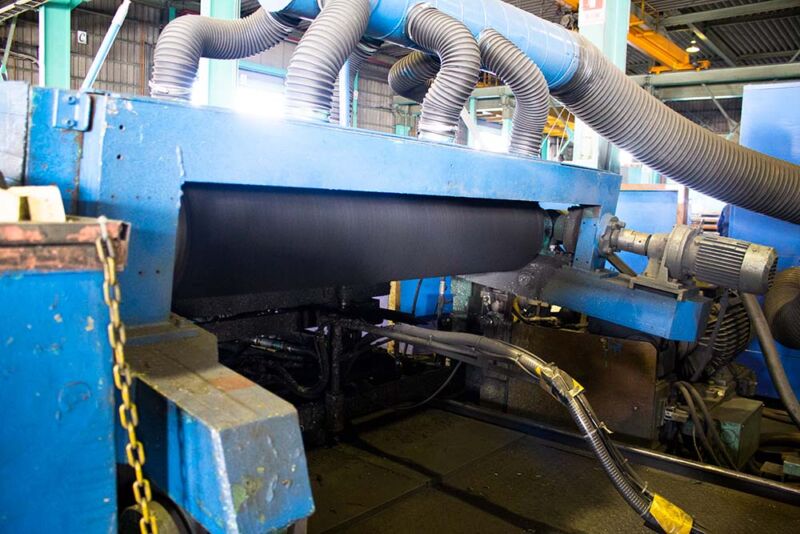
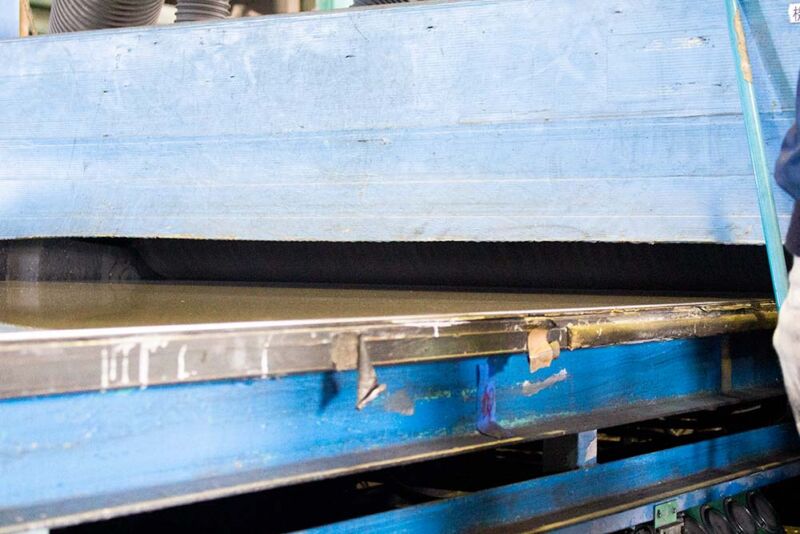
大型設備
04平面を均一に磨く条件
広い平面を均一に仕上げるには、台の平衡、押付圧、バフの凹凸、送り速度などを揃える必要があります。大型設備でも、設備だけで品質が決まるわけではなく、工程設計と作業者の調整が重要です。
大判板材では「一部だけ光沢が違う」「バフ筋が強い」といった差が出やすいため、設備条件と加工方向の統一が重要です。
05バフ目と仕上がり
バフ研磨後のステンレスには、基本的に研磨方向に沿ったバフ目が生じます。バフの種類、研磨剤、磨く方向を変えることで、ラインを弱めたり、さらに高い鏡面グレードへ移行したりできます。
#400、#700、No.8、#800などの見え方はステンレスミラーの見え方比較も参考になります。
06形状別の考え方
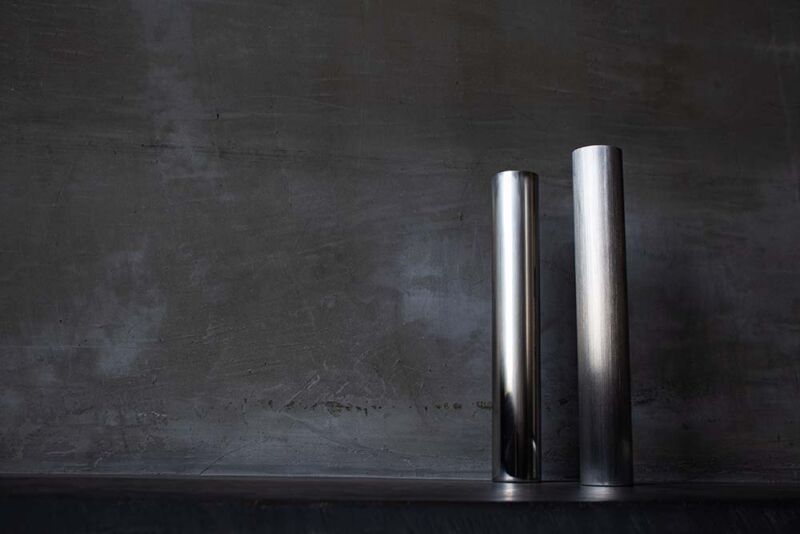
平板だけでなく、パイプ、型鋼、加工品でもバフ研磨が使われます。パイプでは長手方向の研磨と周方向研磨でラインの見え方が変わります。
07他の研磨との関係
| 仕上げ | 主な特徴 | 関連 |
|---|---|---|
| #400バフ | 汎用的な光沢研磨 | 鏡面系の入口 |
| #700・No.8・#800 | 映り込みを高める | より高い鏡面グレード |
| ヘアライン | 一方向の筋目 | 意匠重視の研磨 |
| バイブレーション | ランダムな筋目 | 無方向意匠 |
ヘアライン仕上げ、バイブレーション研磨、ステンレス表面仕上げへつないで比較できます。
08FAQ・まとめ
バフ研磨とは何ですか?
回転するバフと研磨剤を使って金属表面を磨き、平滑性や光沢を高める加工です。
バフ研磨はDIYでもできますか?
小面積の研磨は可能ですが、広い面積を均一に仕上げるには設備と工程管理が必要です。
バフ目は消せますか?
さらに細かな工程や鏡面工程へ進めることで弱められますが、用途に応じて仕上げグレードを選びます。
まとめ
バフ研磨は、設備、バフ、研磨剤、圧力、方向を組み合わせて表面品質を作る基本的な研磨技術です。対象物の大きさと求める光沢に合わせて工程を選定します。